Projects
案例編號 PL-10
[02]廠房製程
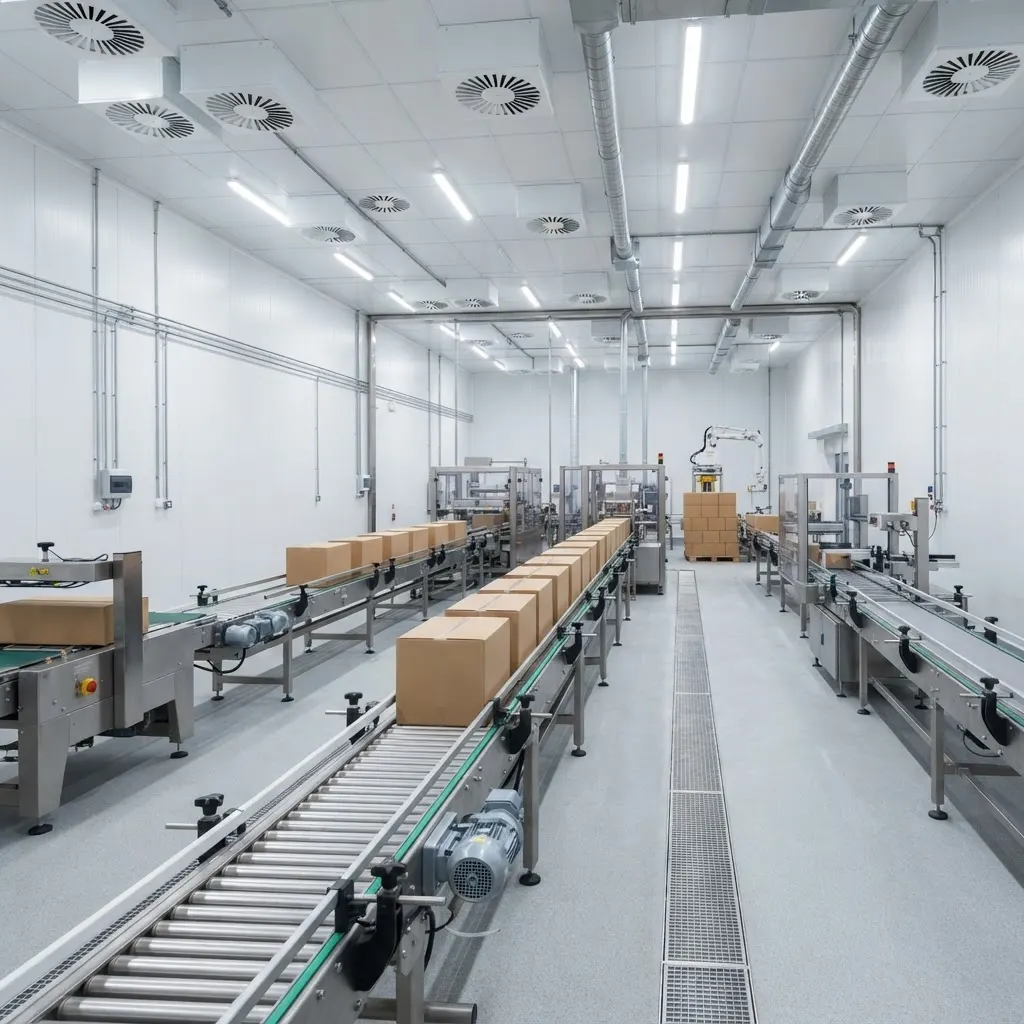
食品廠 包裝區正壓改善
- 年度
- 2025
- 地點
- 雲林縣
- 規模
- 包裝區 260 坪 · 六條產線
- 類型
- 廠房製程
Products
管道風機IL · IL-60s-EC ×150
正壓送風
| 型號 | IL-60s-EC ×150 |
|---|---|
| 段速 | S4 |
| 功率 W | 25 |
| 轉速 RPM | 2300 |
| 最大風量 m³/min | 6.3 |
| 最大靜壓 mmAq | 17.9 |
| 噪音 dB(A) | 56.7 |
五段調速 S1–S5;性能依 ANSI/AMCA 210 Fig. 15 測試。
包裝區與前處理區連通,溼熱空氣與異味進入。以正壓與過濾送風區隔,維持潔淨度。
01
現場問題
- 包裝區與前處理區之間僅以拉門區隔,溼熱空氣與氣味容易流入。
- 空調箱風量不足,包裝區溫度常在 28 °C 以上,影響產品品質。
- 食品廠衛生規範要求作業區維持正壓,需有可驗證的數據。
02
設計方案
- 以過濾送風建立包裝區正壓,維持 +10 至 +15 Pa,防止外部空氣滲入。
- 依產線熱負載計算送風量,並將排氣導向前處理區,形成單向氣流。
- 加設壓差計與紀錄器,作為衛生稽核的佐證資料。
03
施工重點
- 安裝管道風機 IL-60s-EC ×150 共 5 台與初效/中效過濾箱。
- 包裝區加設壓差計 4 點與溫濕度紀錄器。
- 利用換線空檔施工,產線未停機。
Results
- +12 Pa
- 包裝區正壓
- 28 → 24 °C
- 區內溫度
- 全數合格
- 生菌數檢測
Equipment
- 管道風機 IL-60s-EC × 5
- 過濾箱 × 5
- 壓差計 × 4
- 溫濕度紀錄器
Next Step
你的空間,現在的空氣如何?
先用一則訊息描述空間用途、坪數與目前最困擾的問題。 我們會回覆初步方向,並說明是否需要安排現場勘查。